拆解头部工业设备 · 第02期
机械手把毛坯送进机床,这个动作并不陌生。真正让多品种、小批量生产难以连续运行的,往往是下一批零件到来时,现场还要换什么。
直径变了,夹持方式可能要变;短法兰换成长轴,取放姿态要重新匹配;加工内容变了,刀具也要提前到位。只把“搬运工件”自动化,换产准备仍可能停在人工环节。
DMG MORI在2026年10月23日发布的GX Flex,把工件搬运、卡爪更换和刀具更换放进同一套桁架自动化方案。本期拆解的重点,是这些动作怎样衔接,以及它们对换产有什么意义。
先看本期视频
天南文化“拆解头部工业设备”第2期,约76秒。视频中可以直接看到不同工件的夹持、翻转,以及卡爪更换动作。
01 料库里,不能只有下一批毛坯
GX Flex采用机床上方的运输路径。官方布局图把机床、料库、夹持头存储区、准备工位和刀具库放在同一画面里,看点是各部分如何为后面的动作供料。
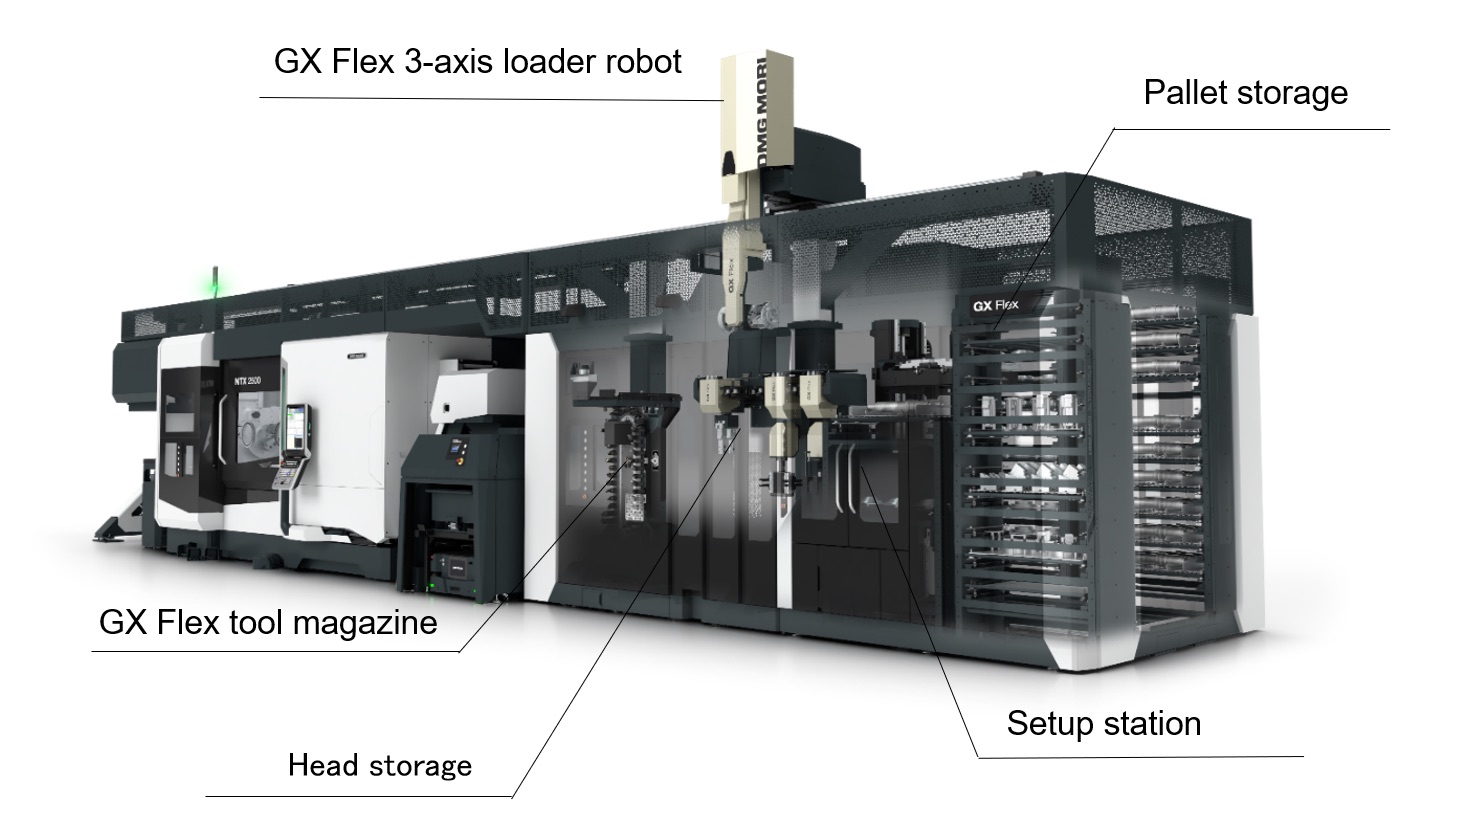
对于一张生产订单,需要准备的物品可以分成两类:一类是要加工的工件,另一类是为了加工它而使用的夹持与切削部件。后者没有准备好,毛坯即使送到了机床前,也未必能开始加工。
因此,评估这类自动化系统时,可以先问一个具体问题:下一批任务开始之前,毛坯、夹持头、卡爪和刀具分别放在哪里,由谁把它们送到需要的位置?这比单看机械手移动得多快,更能看清换产准备是否连贯。
02 法兰和长轴,靠匹配的夹持头来应对
原片展示了法兰、轴类工件的对应夹持方式。GX Flex通过自动更换夹持头,让同一套运输机构承担不同任务。这里需要分清:同一套系统能够处理多种对象,并不意味着一只夹具可以不加调整地抓取任意零件。
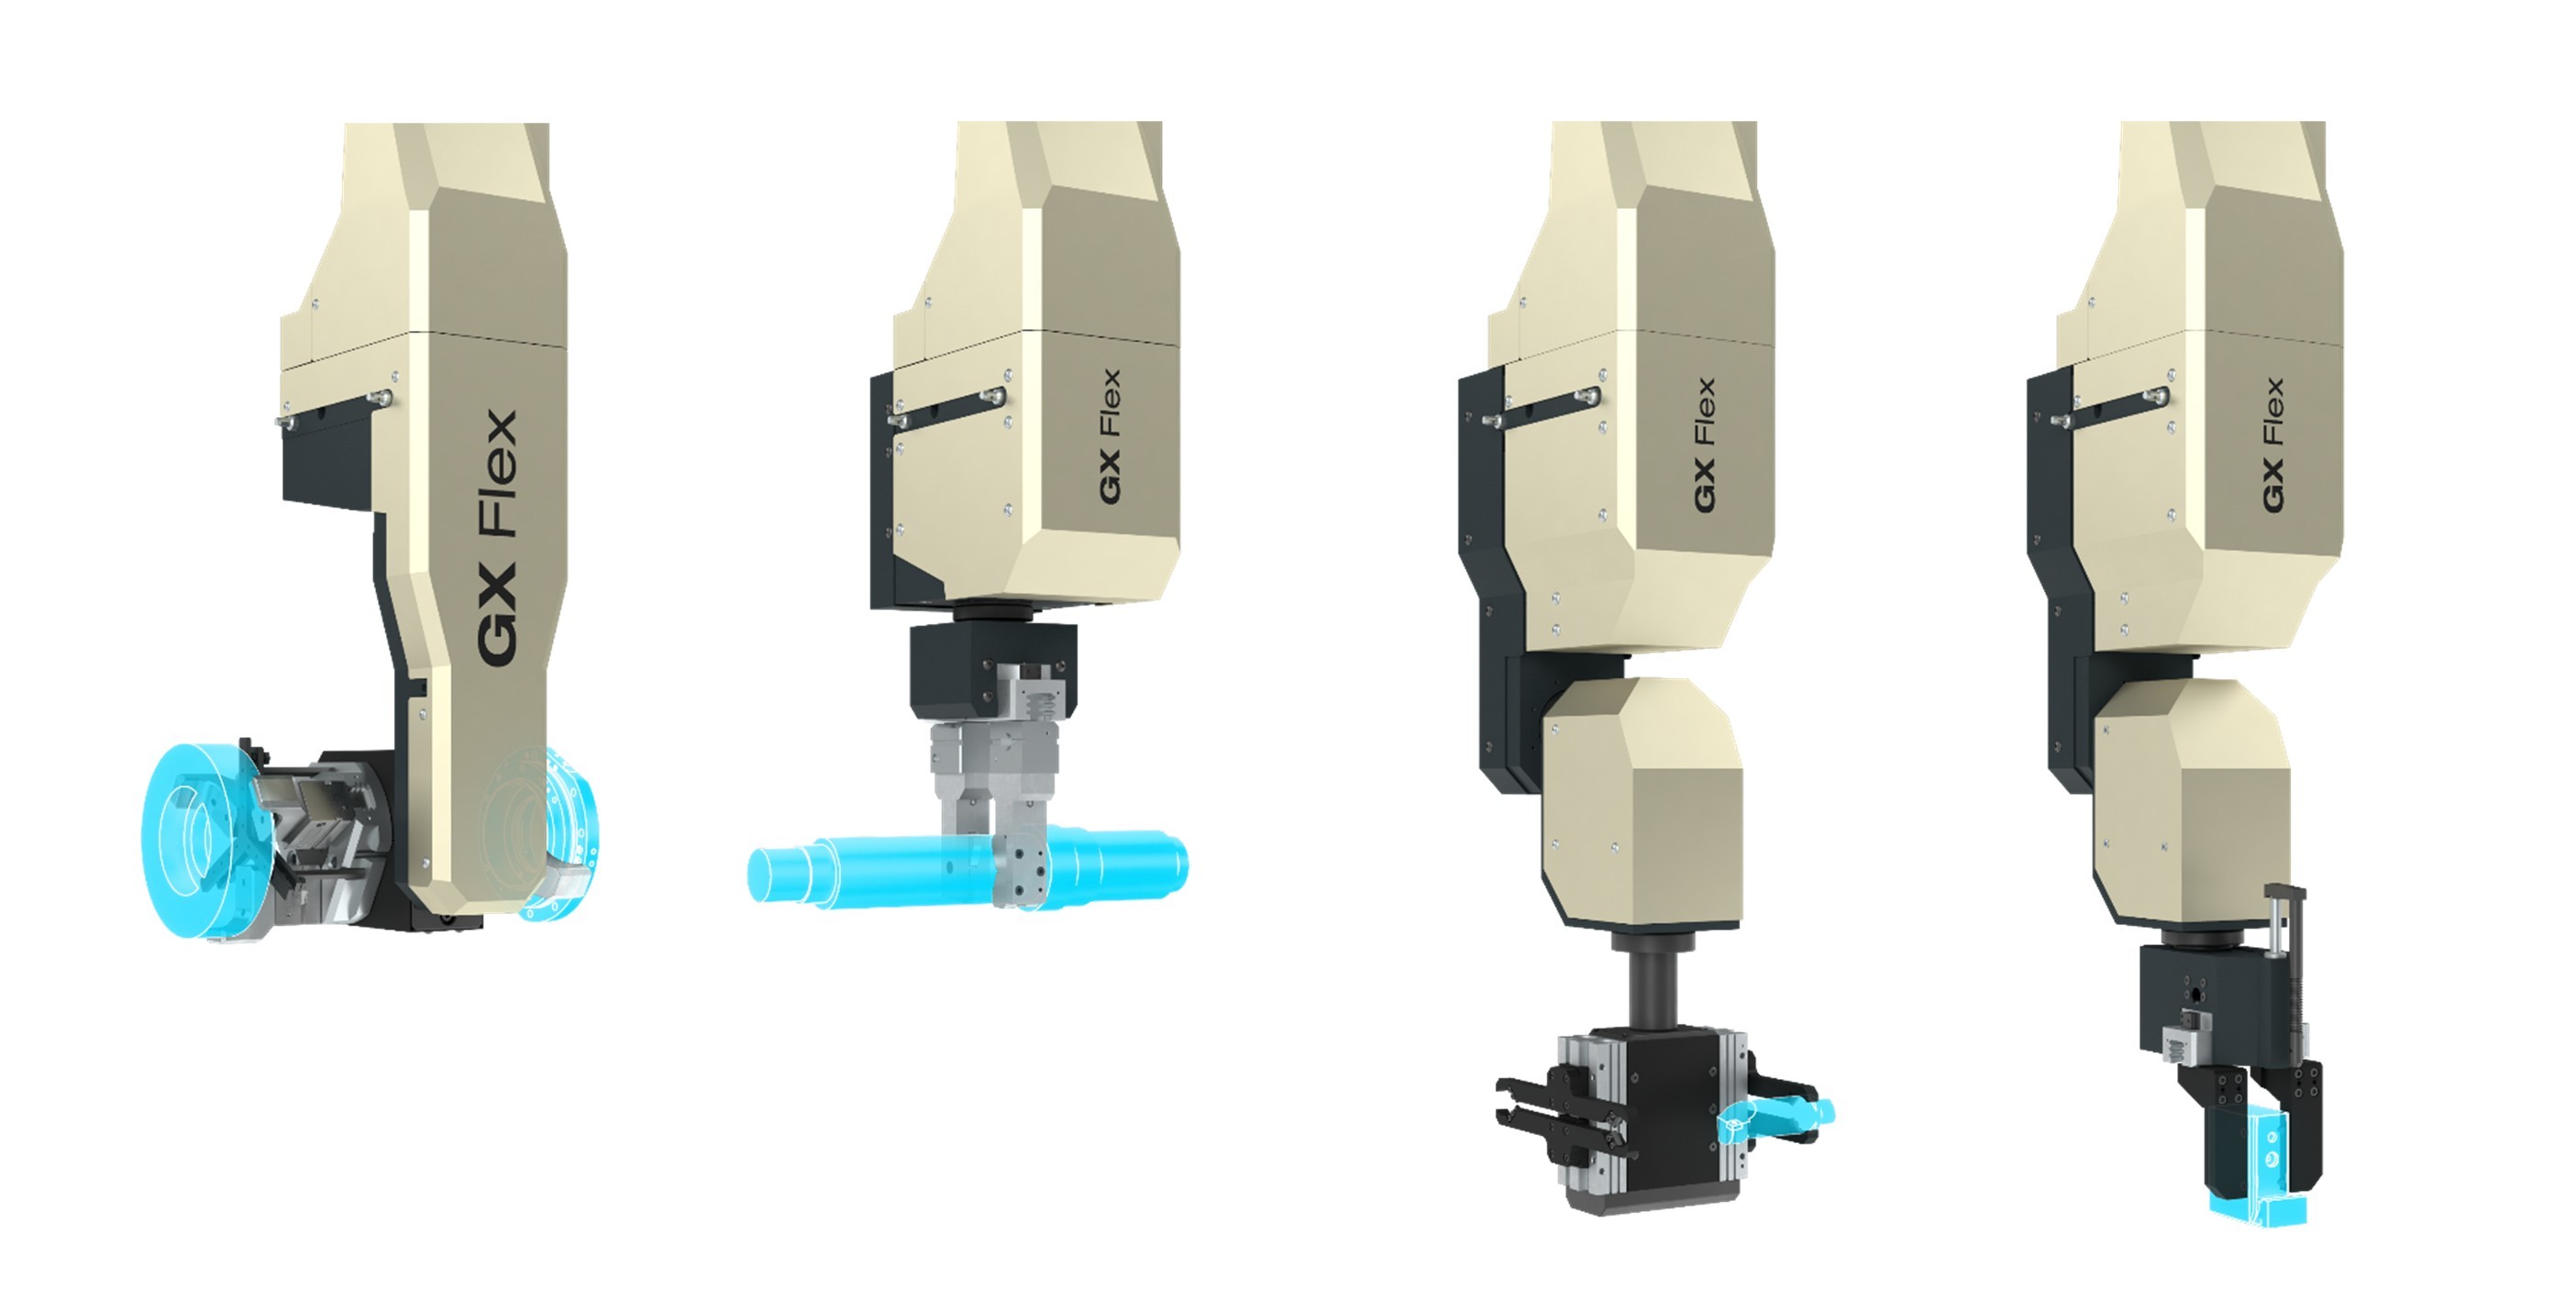
长轴被取出后翻转,再送入机床,是视频里很直观的一段。对观众而言,理解这一动作不必先熟悉所有机构名称,只需看清三件事:夹住哪里、怎样改变朝向、最终送到哪个加工位置。
对于真实工件,则还要核对长度、外形、重量和夹持条件。官方规格给出了相应适用范围,并对工件形状和单夹持器负载条件作了说明。选型时不能把几项最大值直接拼成一件“必然能搬”的工件,还应让厂家确认具体零件与配置的匹配关系。
03 最值得看的一步:把卡爪和刀具准备接起来
换产时,工件发生变化,机床内部负责夹紧工件的卡爪也可能需要变化。GX Flex演示的关键动作,是先换上适合该任务的执行头,再进入机床进行卡爪更换。
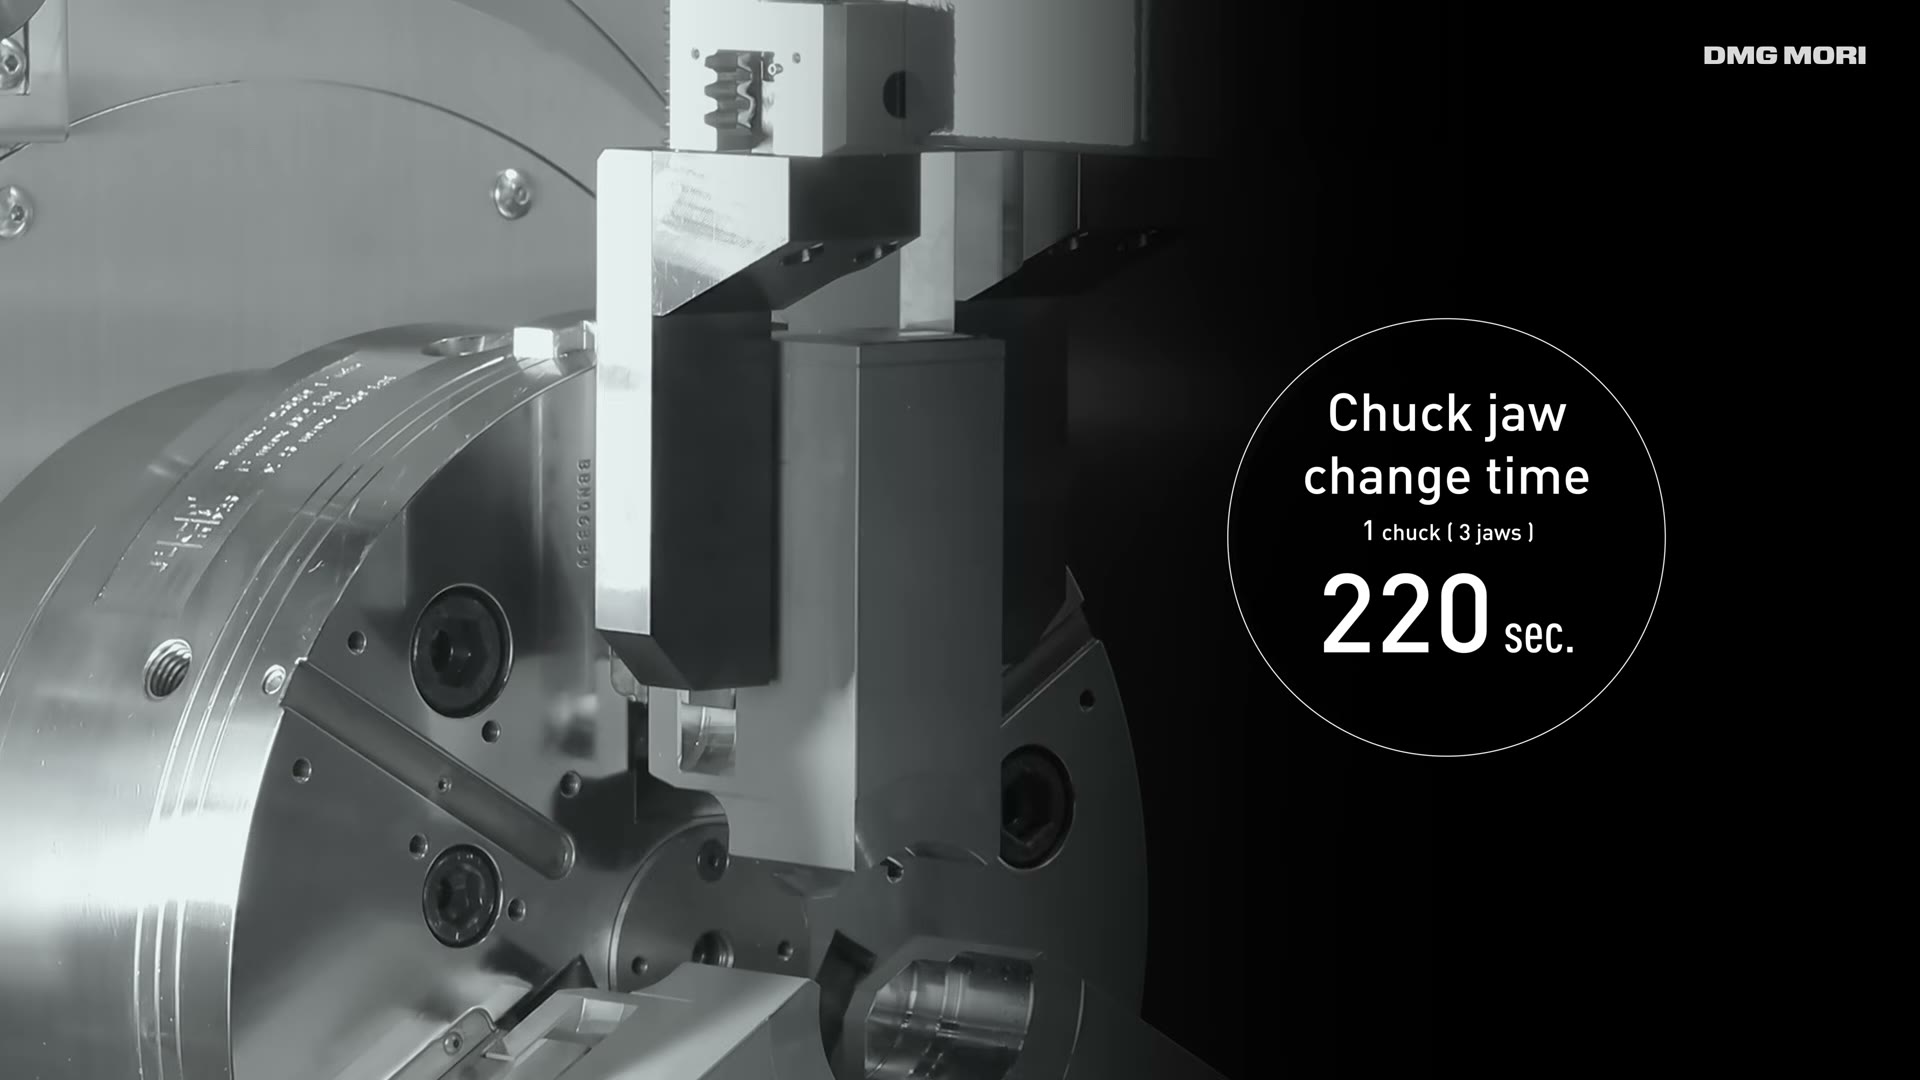
这一步把自动化的关注点推进到了加工准备。零件送入机床之前,先让机床具备夹住它、加工它的条件。官方资料同时列出了刀具更换能力,与刀具库、料库和夹持头存储配合,形成更完整的任务切换过程。
从生产组织角度看,它试图减少的是不同批次之间反复介入的准备工作。实际能节省多少时间,仍取决于零件组合、刀具配置、加工程序,以及现场是否还有人工检测、清理或补料环节;不能仅凭一段自动换爪演示,就认定整条产线已经可以完全无人值守。
看懂这台设备,可以带着三个问题回到现场
- 当前换产时,最常等的是毛坯、卡爪、刀具,还是操作人员?
- 工件形状变化之后,需要更换哪些夹持部件,是否都在已选配置范围内?
- 自动换产完成后,首件确认、测量和异常处理由谁负责?
GX Flex提供了一个值得观察的思路:把下一件工件送到机床,还要把下一项任务所需的准备一起送到位。对于批量不大、品种经常变化的加工现场,这几个准备环节,往往比单个搬运动作更值得拆开讨论。
官方也提到了与AMR的连接方向,但注明相关连接与集成会逐步支持。涉及跨工序物流时,应单独确认可用功能和交付范围,不把扩展方向视为所有设备默认具备的能力。
资料来源与延伸阅读
本文基于厂家公开资料与演示画面进行技术解读,适用范围以具体设备、工件和所选配置为准。想看哪台工业设备的拆解,欢迎在本期抖音视频评论区留下厂家和型号。